En la fabricación de transmisiones, cajas de cambio, actuadores robóticos y otros sistemas mecánicos, la calidad de los engranajes no depende únicamente de que cumplan con las dimensiones indicadas en el plano. Durante el funcionamiento, pequeñas desviaciones pueden provocar ruidos, vibraciones o desgaste prematuro, incluso cuando las piezas han aprobado las verificaciones dimensionales iniciales.
Este reto también se presenta en componentes de plástico inyectado, utilizados en aplicaciones que requieren precisión y repetibilidad. Por eso, la inspección funcional permite complementar los controles dimensionales y evaluar cómo se comportan los engranajes al trabajar en conjunto.
En MeyerV, como representantes de FRENCO en México, acercamos a la industria tecnologías de metrología para engranajes y uniones estriadas (splines). En este blog explicamos las causas de las fallas en transmisiones y los métodos de inspección que ayudan a detectarlas antes del ensamble.
Qué provoca el ruido y el desgaste en los engranajes
Cuando dos engranajes trabajan en conjunto, sus dientes transmiten el movimiento mediante una combinación de rodadura y deslizamiento. Para mantener un funcionamiento uniforme, sus perfiles deben tener la geometría adecuada y conservar una relación de contacto consistente.
Las desviaciones en el perfil, los errores de hélice o las rebabas pueden alterar ese contacto. Como resultado, pueden aparecer variaciones en la transmisión del movimiento que generen vibraciones y ruido. Además, la concentración de esfuerzos puede acelerar el desgaste de los flancos y favorecer daños superficiales, como el picado del material (pitting).
Entre los factores que pueden afectar el funcionamiento de estos componentes se encuentran:
- Error de excentricidad: el centro de rotación presenta una desviación respecto al eje de referencia, lo que puede modificar la distancia entre centros durante el giro.
- Desviaciones de perfil y hélice: las variaciones geométricas alteran el contacto entre los dientes y pueden generar una distribución irregular de la carga.
- Rebabas y daños superficiales: los residuos del maquinado, los procesos de moldeo o la manipulación pueden afectar el contacto entre los componentes.
- Deformaciones en engranajes de plástico: la contracción durante el enfriamiento del material inyectado puede producir ovalidades o variaciones geométricas que afectan su funcionamiento.
Identificar estas condiciones permite determinar qué aspectos requieren una revisión más detallada y establecer controles adecuados para cada aplicación.
Diferencias entre la medición dimensional y la inspección funcional
La medición dimensional permite verificar características específicas de una pieza, como el diámetro exterior, el espesor de los dientes y las desviaciones de perfil. Para ello, pueden utilizarse instrumentos especializados o máquinas de medición por coordenadas (CMM).
Estos métodos aportan información detallada sobre la geometría del componente. Sin embargo, la medición individual de determinadas características no siempre permite conocer cómo se comportarán los engranajes al acoplarse con otra pieza.
La inspección funcional complementa este análisis al evaluar el comportamiento del componente durante una prueba de rodamiento con un patrón de referencia. De esta forma, es posible identificar variaciones que afectan la interacción entre los dientes sin depender exclusivamente de mediciones aisladas.
Entre sus principales aplicaciones en el control de calidad destacan:
- Verificación durante la producción: permite realizar comprobaciones rápidas en el área de fabricación, de acuerdo con las características del equipo y los requisitos del proceso.
- Detección de desviaciones combinadas: permite detectar variaciones compuestas en el comportamiento del engrane que pueden requerir mediciones complementarias para determinar su causa específica.
- Prevención de problemas en el ensamble: ayuda a detectar piezas fuera de especificación antes de integrarlas en una transmisión o un mecanismo completo.
- Reducción de desperdicios: facilita la identificación de desviaciones para que el equipo de producción pueda investigar sus causas y ajustar el proceso cuando sea necesario.
La selección del método depende de la característica que se necesita verificar. Mientras la medición dimensional permite analizar aspectos geométricos específicos, las pruebas funcionales ayudan a evaluar el comportamiento combinado de los componentes.
Cómo funciona la prueba de rodamiento de doble flanco
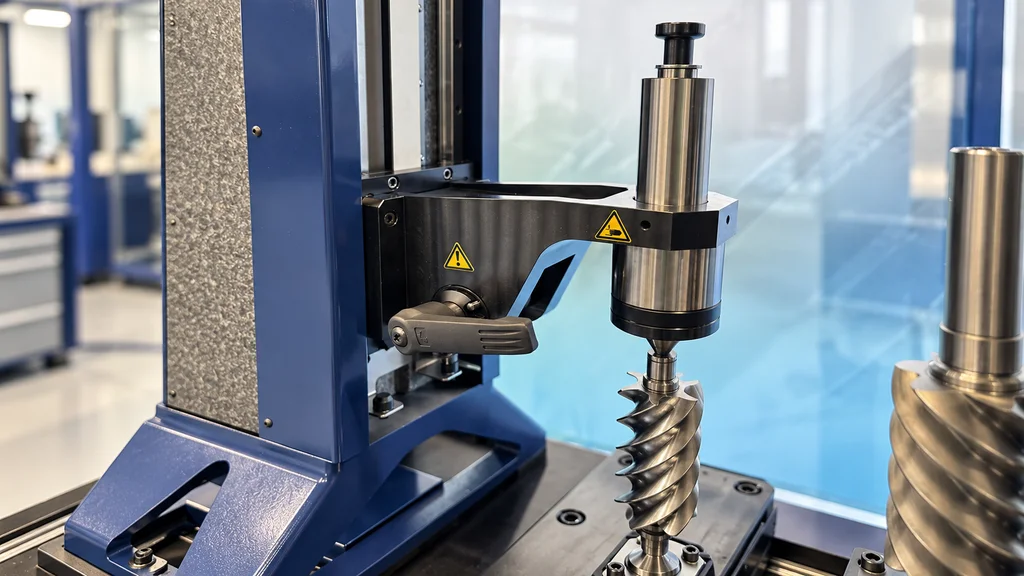
Una de las técnicas utilizadas para la inspección funcional es la prueba de rodamiento de doble flanco (Double-Flank Gear Rolling Test). Este método permite evaluar el comportamiento de dos engranajes acoplados mediante el contacto simultáneo de ambos flancos de los dientes.
Durante la prueba, el engrane que se desea inspeccionar rueda contra un engranaje maestro (Master Gear), fabricado con una geometría de referencia conocida y de alta precisión. El sistema mantiene ambos componentes en contacto mientras giran, y un sensor registra las variaciones en la distancia entre sus centros.
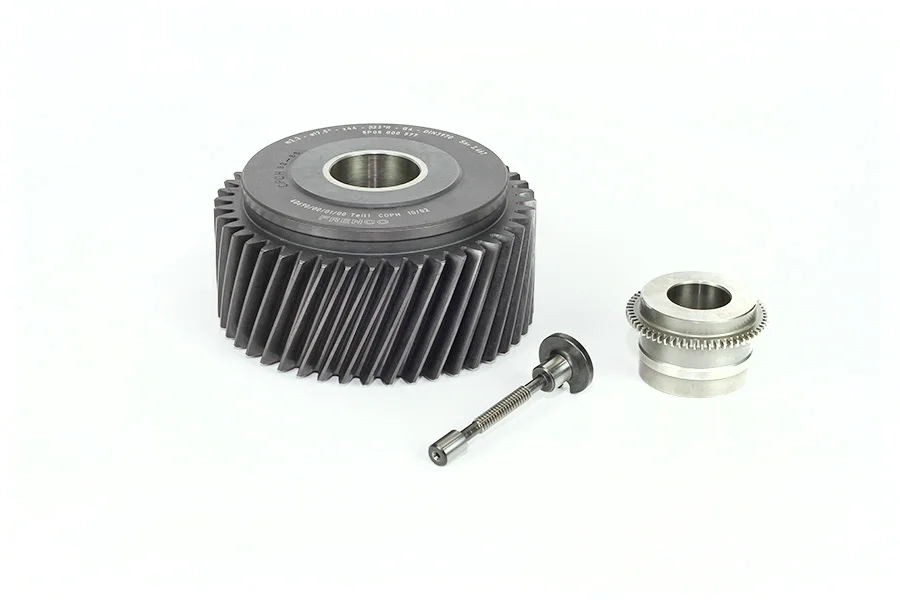
Si la geometría de las piezas fuera ideal, esa distancia permanecería constante durante el giro. Las desviaciones del componente inspeccionado producen variaciones que pueden analizarse mediante dos parámetros principales:
- Error radial compuesto total (Fi″): representa la variación total de la distancia entre centros durante una revolución completa. Permite evaluar el efecto combinado de distintas desviaciones geométricas.
- Error radial compuesto diente a diente (fi″): indica la variación entre dientes consecutivos durante la prueba y ayuda a identificar irregularidades localizadas.
La prueba evalúa desviaciones compuestas a partir de las variaciones en la distancia entre centros. Estos resultados permiten comparar el comportamiento de los engranajes con los límites de aceptación establecidos para cada aplicación, pero no determinan por sí solos la causa geométrica específica de cada irregularidad. Para distinguir entre posibles causas, como la excentricidad o las desviaciones de perfil, paso o hélice, pueden requerirse mediciones complementarias. La interpretación debe considerar las especificaciones del componente, la calidad del patrón de referencia y las condiciones de medición.
La duración de la prueba depende del equipo, el tipo de pieza y los parámetros configurados. Cuando la aplicación lo permite, este método puede incorporarse a controles rápidos en el área de producción, incluidos procesos de fabricación de componentes metálicos y de engranajes de plástico en aplicaciones adecuadas.
Control de uniones estriadas y acoplamientos mecánicos
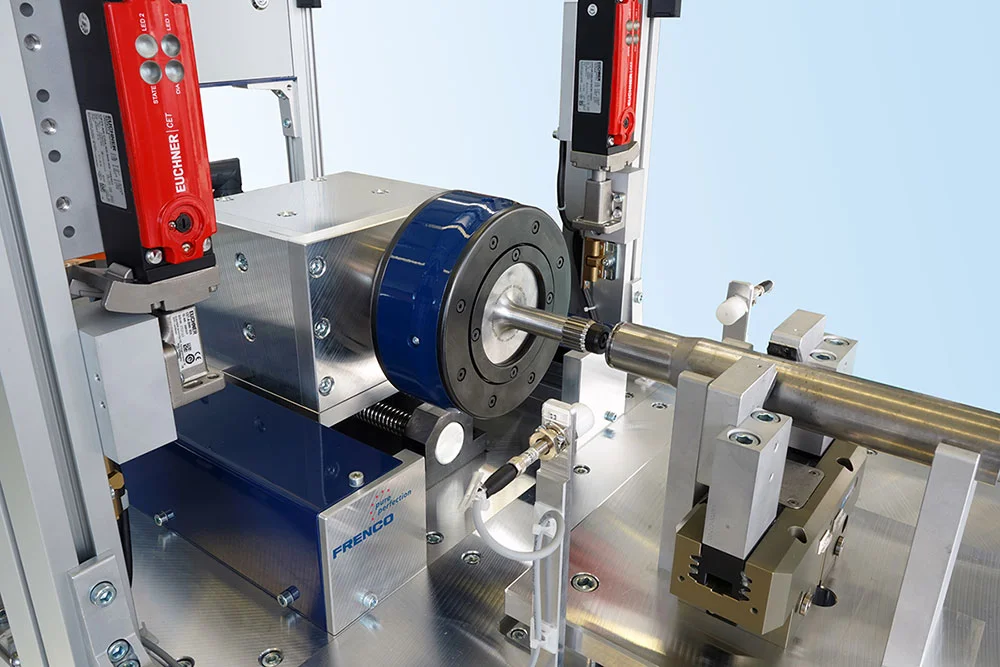
Además de los engranajes, las uniones estriadas cumplen una función importante en la transmisión de torque. Se utilizan en ejes, acoplamientos, cajas de cambio, servomotores y distintos mecanismos industriales.
En estas uniones, las estrías de un componente deben acoplarse correctamente con las del componente correspondiente. Las variaciones en el perfil, el tamaño efectivo o la geometría pueden provocar interferencias, juego excesivo y dificultades durante el ensamble.
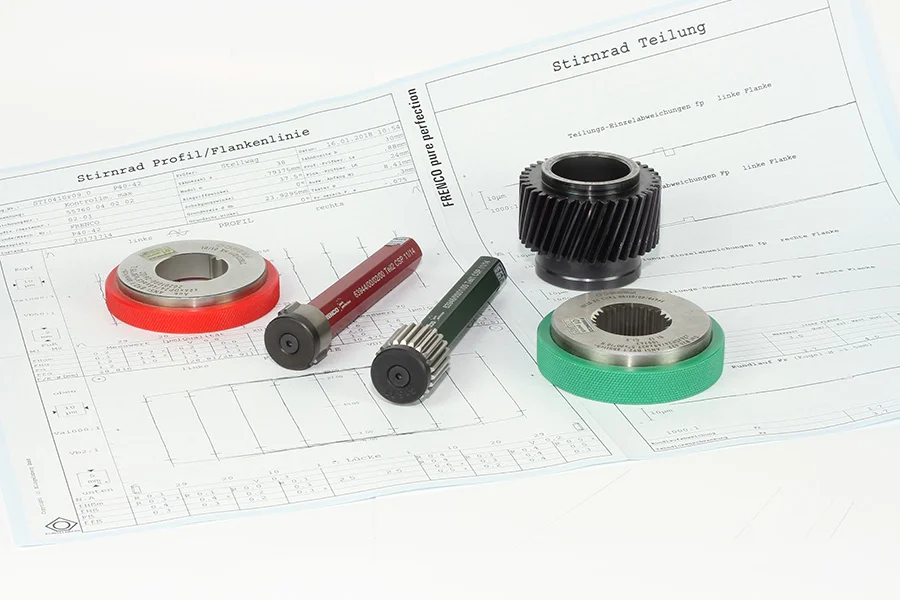
Para verificar estas características, FRENCO ofrece soluciones de medición y calibres estriados, incluidos sistemas de tipo Pasa / No Pasa, seleccionados de acuerdo con la geometría y los requisitos del componente.
Su aplicación permite:
- Verificar el ajuste de las estrías: comprobar si las dimensiones efectivas cumplen con los requisitos definidos para el acoplamiento.
- Controlar el juego entre componentes: evaluar las condiciones de ajuste para evitar holguras o interferencias que afecten el funcionamiento del mecanismo.
- Comprobar la intercambiabilidad: verificar que los componentes fabricados puedan ensamblarse conforme a las especificaciones establecidas.
- Facilitar los ajustes de fabricación: identificar desviaciones que ayuden a determinar cuándo es necesario revisar las herramientas o los parámetros del proceso.
La inspección funcional de engranajes y la verificación de uniones estriadas cumplen funciones complementarias dentro del control metrológico. Cada método debe seleccionarse de acuerdo con la característica que se busca comprobar y las condiciones de operación del componente.
Cómo elegir una solución de inspección con MeyerV
La selección de un sistema de inspección requiere considerar las características geométricas de la pieza, el módulo, el tipo de dentado, el material, las tolerancias y el volumen de producción. También es necesario definir si el objetivo es verificar dimensiones específicas, evaluar el comportamiento de los engranajes acoplados o comprobar el ajuste de una unión estriada.
En MeyerV apoyamos a las empresas en la identificación de alternativas de metrología de acuerdo con las necesidades de su proceso. Nuestro trabajo con FRENCO permite acercar a la industria soluciones especializadas para la inspección de engranajes y estriados.
Entre las opciones disponibles se encuentran:
- Engranes maestros y patrones de referencia: se seleccionan según la geometría del componente y los requisitos de la prueba.
- Equipos de inspección funcional: permiten evaluar el rodamiento y registrar las variaciones correspondientes.
- Calibres para uniones estriadas: facilitan la verificación de las dimensiones efectivas y las condiciones de ajuste.
- Equipos de medición especializados: permiten realizar análisis adicionales cuando la aplicación requiere información geométrica más detallada.
La instalación, la capacitación y el mantenimiento también forman parte de la implementación de estos sistemas. Para obtener resultados confiables, es necesario utilizar patrones adecuados, mantener las condiciones de medición y verificar los equipos de acuerdo con los procedimientos aplicables.
De esta manera, las empresas pueden establecer controles acordes con sus procesos de fabricación y tomar decisiones con base en resultados de medición.
Mejora el control de calidad de tus engranajes y estriados
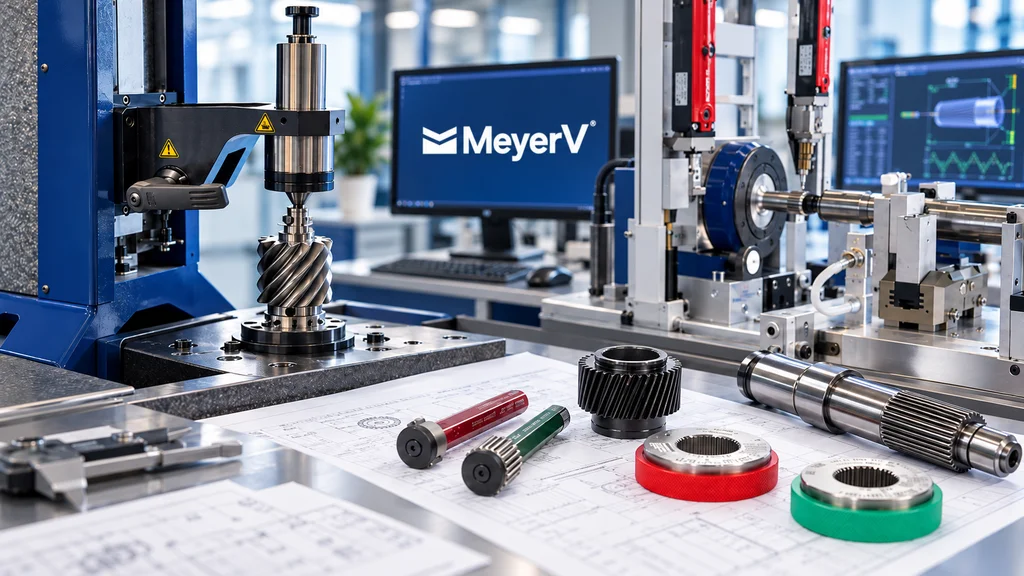
Reducir el ruido y el desgaste prematuro comienza con la identificación de las desviaciones que afectan el funcionamiento de los componentes. Combinar la medición dimensional con pruebas funcionales permite obtener información más completa sobre la geometría y el comportamiento de los engranajes y las uniones estriadas.
En MeyerV te ayudamos a evaluar alternativas de inspección de FRENCO según las características de tus piezas y los requisitos de tu proceso de manufactura.
Contáctanos y comparte los planos de tus componentes, las tolerancias requeridas y las condiciones de inspección de tu planta. Nuestro equipo puede orientarte en la selección de una solución de metrología adecuada para tu aplicación.
Preguntas frecuentes
1. ¿Cuál es la diferencia entre la prueba de doble flanco y la de un solo flanco?
La prueba de doble flanco mantiene ambos flancos de los dientes en contacto y registra las variaciones en la distancia entre centros. La prueba de un solo flanco conserva una distancia entre centros definida y permite analizar las desviaciones de transmisión angular. La elección depende de las características que se necesiten evaluar.
2. ¿Para qué sirve un engrane maestro?
Un engrane maestro funciona como patrón de referencia durante la prueba de rodamiento. Su calidad geométrica influye en la confiabilidad de los resultados, por lo que debe seleccionarse de acuerdo con la aplicación y mantenerse en condiciones adecuadas.
3. ¿La inspección funcional puede utilizarse en piezas de plástico?
Sí. Puede aplicarse a engranajes de plástico en aplicaciones adecuadas para evaluar variaciones que afectan su rodamiento. Las condiciones de prueba deben ajustarse a las propiedades del material para evitar deformaciones y obtener resultados representativos.
4. ¿Cómo se verifica una unión estriada?
La verificación puede realizarse con calibres especializados que comprueban las dimensiones efectivas de las estrías y las condiciones de ajuste. El método y el tipo de calibre dependen de la geometría de la unión y de las especificaciones del componente.
5. ¿Qué mantenimiento requieren los engranes maestros y los calibres de inspección?
Requieren limpieza, manipulación adecuada y revisiones periódicas para detectar desgaste o daños en las superficies de contacto. También deben verificarse conforme a los procedimientos y las especificaciones aplicables para conservar la confiabilidad de las mediciones.